Cara Cek Kualitas Scaffolding: Ketebalan Pipa & Marking SNI
Cara cek kualitas scaffolding sebelum sewa atau beli intinya enam hal: ukur ketebalan dinding pipa dengan caliper, cek diameter & toleransinya, baca marking SNI plus mill certificate, verifikasi galvanis lewat tes gores cepat, periksa mutu las & sambungan, dan tolak material yang deformasi, karat dalam, atau bekas repair di titik kritis. Enam pemeriksaan ini bisa Anda lakukan sendiri dengan jangka sorong seharga puluhan ribu dan mata yang tahu apa yang dicari — jauh lebih murah daripada menerima 200 set frame bertebalan tipis yang baru ketahuan lemah saat sudah berdiri di lantai 4. Artikel ini membedah tiap pemeriksaan lengkap dengan tabel spec per tipe dan skenario sampling QC pakai tarif publish Ambaja.
Fokus tulisan ini adalah cek fisik material saat Anda memilih vendor — sebelum barang di-deal, sebelum kontrak diteken. Ini beda dari dua bahasan tetangga yang sering tertukar. Pertama, checklist QA scaffolding sebelum pakai membahas inspeksi pre-mount di lokasi — material sudah tiba di site, tinggal dipastikan aman sebelum tukang naik. Kedua, scaffolding lokal vs impor membahas asal barang dan implikasi harga-mutunya. Yang ini melengkapi keduanya: apapun asal barangnya dan sebelum sampai ke site, bagaimana cara Anda mengukur mutunya secara objektif supaya tidak tertipu material sub-spec.
Kenapa Cek Fisik Material Menentukan Keselamatan & Biaya
Scaffolding adalah struktur pemikul beban. Kapasitasnya ditentukan oleh dua variabel material yang tidak kelihatan dari jauh: tebal dinding pipa dan grade baja. Dua frame yang bentuk luarnya identik bisa berbeda kapasitas sekitar 30% hanya karena satu bertebalan 2,4 mm dan satunya 1,6 mm — luas penampang dan momen inersia pipa 1,6 mm sekitar 30% lebih kecil. Vendor yang menekan harga sering menekan di titik yang tak kasat mata inilah — mengganti pipa tebal dengan pipa tipis, atau mengganti galvanis dengan cat. Buat mata awam kedua barang tampak sama; buat struktur di lantai 4, bedanya adalah antara aman dan roboh.
Karena itu keputusan "vendor mana" sebaiknya jangan hanya berbasis penawaran harga per set. Selisih Rp 3.000-5.000 per set per bulan terlihat menggoda, tapi kalau kompensasinya tebal dinding kurang 0,5 mm, Anda menukar penghematan kecil dengan risiko besar plus potensi rework ketika QA proyek atau auditor K3 menolak material di tengah jalan. Prinsipnya: mutu diverifikasi sekali di depan, dipakai berbulan-bulan. Investasi dua jam inspeksi sampling jauh lebih murah daripada bongkar-pasang ulang.
Tabel di bawah merangkum enam dimensi mutu inti (di luar dua stasiun keputusan: red flag vendor dan skenario sampling) sebelum kita bedah satu per satu. Pakai sebagai peta; tiap baris punya bagian detail dengan cara ukur dan ambang terima/tolaknya.
| Dimensi Mutu | Alat / Cara | Sinyal Tolak |
|---|---|---|
| Tebal dinding | Caliper / ultrasonic gauge | Di bawah rentang kelasnya |
| Diameter luar | Caliper keliling 4 titik | Deviasi > toleransi / lonjong |
| Marking & sertifikat | Cek stamping + mill cert | Tanpa marking & tanpa dokumen |
| Galvanis | Visual + tes gores | Hanya cat, karat di gores |
| Las & sambungan | Visual senter 360° | Retak, porosity, undercut |
| Deformasi / karat | Visual + meteran + waterpass | Bengkok, pitting, repair kritis |
1. Ketebalan Dinding Pipa — Ukur, Jangan Ditebak
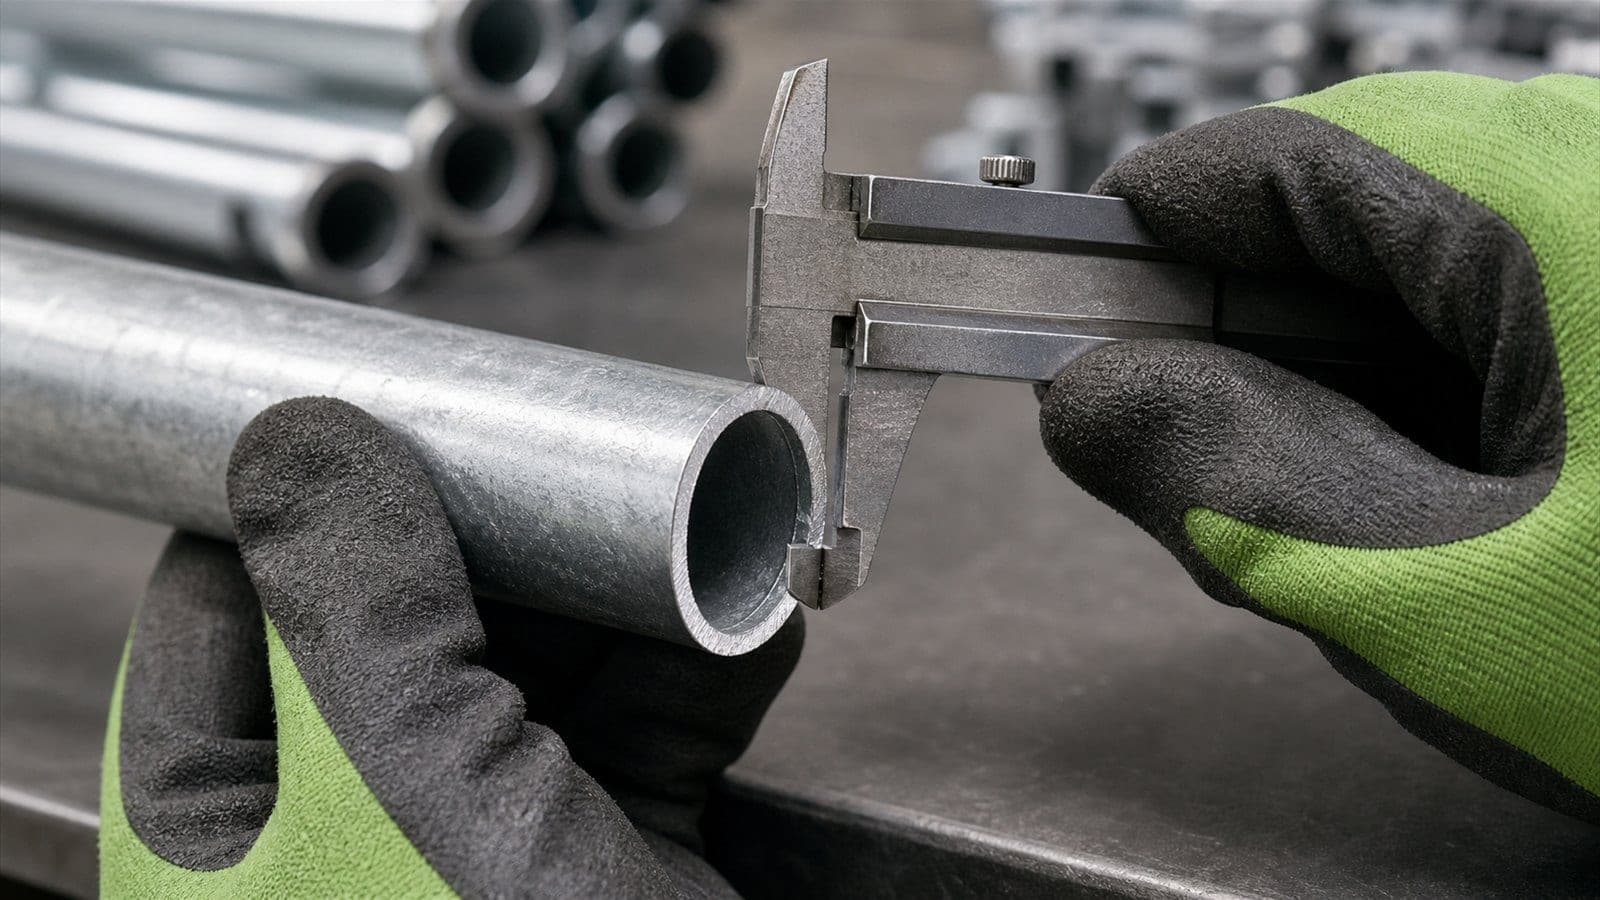
Ketebalan dinding (wall thickness) adalah variabel mutu paling penting sekaligus paling sering dimanipulasi. Kapasitas tekuk (buckling) sebuah pipa berbanding lurus dengan momen inersia penampangnya — dan momen inersia sangat sensitif terhadap tebal dinding. Turun dari 2,4 mm ke 1,8 mm terlihat sepele di angka, tapi menurunkan kapasitas struktural secara signifikan. Inilah kenapa vendor nakal memilih "menipiskan" di sini: susah dilihat mata, langsung memangkas biaya material.
Cara ukur yang benar
- Di ujung pipa terbuka: tempelkan rahang jangka sorong menyilang di bibir pipa (mengukur tebal dinding langsung). Cocok untuk pipa cross brace, ledger, dan ujung standard yang terbuka.
- Pipa tertutup / dilas ujungnya: pakai ultrasonic thickness gauge yang menempel di badan pipa. Kalau tidak punya, minta vendor menunjukkan potongan sampel (cut section) dari batch yang sama.
- Ambil 3 titik per batang (dekat kedua ujung + tengah; titik tengah hanya terjangkau ultrasonic thickness gauge — dengan caliper saja, ukur kedua ujung terbuka di beberapa posisi keliling) dan bandingkan. Perbedaan lebih dari ±10% antar titik menandakan pipa tidak konsisten (sering ciri pipa rijek atau daur ulang).
Referensi tebal dinding per tipe
| Komponen | Diameter Luar (OD) | Tebal Dinding Umum | Kelas Beban |
|---|---|---|---|
| Cross brace | Ø21,3 - 27mm (½ - ¾" NPS) | 1,8 - 2,0 mm | Light (diagonal) |
| Main Frame (ladder/standard) | Ø42,2 - 48,3mm | 1,8 - 2,5 mm | Light - Medium |
| Ringlock standard | Ø48,3mm | 2,75 - 3,2 mm | Medium - Heavy |
| Kwikstage standard | Ø48,3mm | 3,2 - 4,0 mm | Heavy (shoring) |
| Tubular (BS 1139 / EN 39) | Ø48,3mm | 3,2 - 4,0 mm | Light - Medium (pipa-coupler) |
Catatan verifikasi
Angka di tabel adalah rentang umum industri, bukan spec produk tunggal. Tebal dinding pasti tiap merek/batch harus dicocokkan ke mill certificate. Untuk memahami perbedaan karakter Frame, Ringlock, dan Kwikstage lebih dalam, lihat panduan perbedaan Frame, Ringlock & Kwikstage.
2. Diameter Luar & Toleransi — Kunci Kompatibilitas
Diameter luar (OD) yang meleset menyebabkan dua masalah sekaligus: kapasitas struktural yang tidak sesuai perhitungan, dan yang paling praktis — ketidakcocokan dengan coupler dan aksesoris. Untuk sistem tube-and-coupler, diameter yang paling umum adalah Ø48,3mm (nominal 1,5" NPS), dan coupler tipe EN 74 dirancang untuk diameter ini. Sistem lain punya diameter sendiri — pipa Frame Ambaja misalnya Ø42,7 mm — jadi yang dicek adalah kesesuaian dengan spesifikasi sistemnya dan konsistensi antarbatang. Kalau tube Ø48,3mm Anda ternyata terukur Ø47mm atau Ø49,5mm, coupler tidak akan mencengkeram dengan torsi yang benar — sambungan bisa slip saat menerima beban.
Cara ukur & ambang toleransi
- Ukur OD dengan caliper di 4 titik memutar (jam 12-3-6-9) pada satu penampang. Nominal Ø48,3mm dengan toleransi praktis sekitar ±0,5 mm masih wajar.
- Selisih antar-titik pada satu penampang menandakan ovality (kelonjongan). Kalau selisih diameter terbesar dan terkecil lebih dari sekitar 1% (≈0,5 mm di Ø48,3mm), pipa sudah lonjong — sering akibat benturan atau tumpukan yang salah.
- Tolak pipa yang OD-nya konsisten di luar toleransi atau yang lonjong parah — bukan hanya lemah, tapi juga menyusahkan pasang-bongkar dan membuat coupler cepat aus.
Trik lapangan cepat: bawa satu right-angle coupler standar. Pasangkan ke pipa sampel. Kalau coupler masuk terlalu longgar (goyang) atau terlalu seret sampai harus dipaksa, diameternya di luar toleransi. Ini tes 10 detik yang bisa menyaring batch bermasalah sebelum Anda repot mengeluarkan caliper untuk seluruh tumpukan.
3. Marking SNI & Mill Certificate — Bukti, Bukan Klaim
Ukuran fisik memberi tahu Anda apa pipanya; dokumen memberi tahu siapa yang menjamin. Dua lapis verifikasi dokumen yang penting: marking pada komponen dan mill certificate. SNI 8987:2021 (Pipa baja untuk perancah) adalah acuan mutu material pipa perancah di Indonesia — dilengkapi SNI 03-3631-1994 untuk mutu & cara uji tekan statis; komponen bermutu biasanya membawa penandaan (stamping/embossed) yang membantu telusur batch produksi. Untuk material tube-and-coupler, referensi dimensi internasional yang sering dipakai adalah BS 1139 / EN 39. (Catatan: nomor “SNI 0349” yang beredar sebenarnya milik SNI 03-0349-1989 tentang bata beton, bukan perancah.)
Apa yang dibaca di mill certificate
- Grade material — mis. SS400 / Q235 (baja karbon umum) atau Q345 (high-strength). Grade menentukan yield strength; makin tinggi, makin kuat per ketebalan yang sama.
- Yield strength & tensile strength (MPa) — angka kekuatan luluh dan tarik. Ini yang dipakai engineer menghitung SWL (safe working load).
- Komposisi kimia — kadar karbon (C), mangan (Mn), sulfur (S), fosfor (P). Kadar S & P tinggi bikin baja getas dan sulit dilas rapi.
- Dimensi — OD dan tebal dinding nominal. Cocokkan dengan hasil ukur caliper Anda; kalau dokumen bilang 2,4 mm tapi caliper baca 1,8 mm, salah satunya bohong.
Untuk proyek pemerintah, BUMN, dan industrial berisiko tinggi, mill certificate dan bukti kesesuaian SNI hampir selalu jadi syarat administrasi yang diaudit. Kalau segmen proyek Anda ke arah sana, saring vendor sejak awal berdasarkan kemampuan menyediakan dokumen — jangan sampai material sudah di site baru ketahuan tidak bisa dipertanggungjawabkan dokumennya. Anda bisa menelusuri jenis-jenis komponen dan spesifikasinya lebih lanjut di halaman komponen scaffolding Ambaja.
"Marking tanpa mill cert itu setengah bukti; mill cert tanpa uji ukur juga setengah bukti. Yang meyakinkan adalah tiga-tiganya cocok — marking ada, dokumen sesuai, dan caliper mengonfirmasi. Kalau salah satu pincang, kami minta klarifikasi sebelum barang masuk perhitungan." — Tim inspeksi gudang Ambaja, Kebon Jeruk.
4. Galvanis — Tiga Tes Cepat Saat Terima Barang
Di stasiun ini tujuannya sempit dan praktis: memastikan lapisan yang diklaim vendor benar-benar ada di fisik barang saat kiriman datang — bukan mengurai teori korosi. Alasannya struktural, bukan kosmetik: pipa yang cepat berkarat kehilangan tebal dinding efektif, jadi finishing yang salah pelan-pelan menggerus kapasitas beban yang tadi Anda ukur di Stasiun 1.
Perbandingan lengkapnya — hot-dip galvanis vs pre-galvanis vs cat, ketebalan micron per metode, mekanisme korosi iklim tropis & pesisir, umur pakai, sampai hitungan biaya per tahun — dibahas tersendiri di artikel scaffolding galvanis vs cat. Yang perlu Anda kuasai saat serah-terima cukup tiga tes gores-cepat di bawah untuk menyaring galvanis asli dari pipa yang sekadar dicat.
Tiga tes lapangan (± 2 menit per batch)
- Tes gores. Pilih titik tersembunyi (mis. sisi dalam ledger), gores tipis dengan sisi koin atau ujung obeng. Muncul kilau abu-abu/perak seng = galvanis. Langsung muncul baja gelap, primer, atau karat = cat. Ini tes paling menentukan.
- Cek spangle. Baca pola permukaannya. Pola kristal seng (spangle) menandakan ada lapisan seng, tetapi bukan pembeda hot-dip vs pre-galvanis — pipa pre-galvanis dari lembaran galvanis kontinu pun bisa ber-spangle, sementara banyak HDG justru abu-abu dof tanpa spangle. Permukaan mengkilap rata sempurna cenderung pre-galvanis atau cat — belum tentu jelek, tapi wajib dilanjut ke tes gores dan cek ujung potong.
- Cek ujung potong & kaki las. Intip bibir pipa, lubang bor, dan area sambungan las. Hot-dip menyalut sampai ke dalam dan menumpuk lebih tebal di sudut (efek celupan). Pre-galvanis dan cat sering meninggalkan baja telanjang di titik potong/las yang mulai berkarat lebih dulu — sinyal proteksinya dangkal.
Yang wajib ditolak di gerbang: material dengan klaim "galvanis SNI" tapi tes gores memperlihatkan baja/primer, atau pipa yang baru dicat mulus untuk menutupi karat di bawahnya. Kalau tiga tes ini memunculkan keraguan, perlakukan sama seperti dokumen yang tidak cocok — minta klarifikasi sebelum barang masuk hitungan. Untuk memutuskan finishing mana yang pantas untuk lingkungan proyek Anda (indoor kering, urban Jakarta, atau pesisir ber-salt-spray), pakai peta korosi di panduan galvanis vs cat sebagai acuan pemilihannya.
5. Visual Las & Sambungan — Tempat Retak Bermula
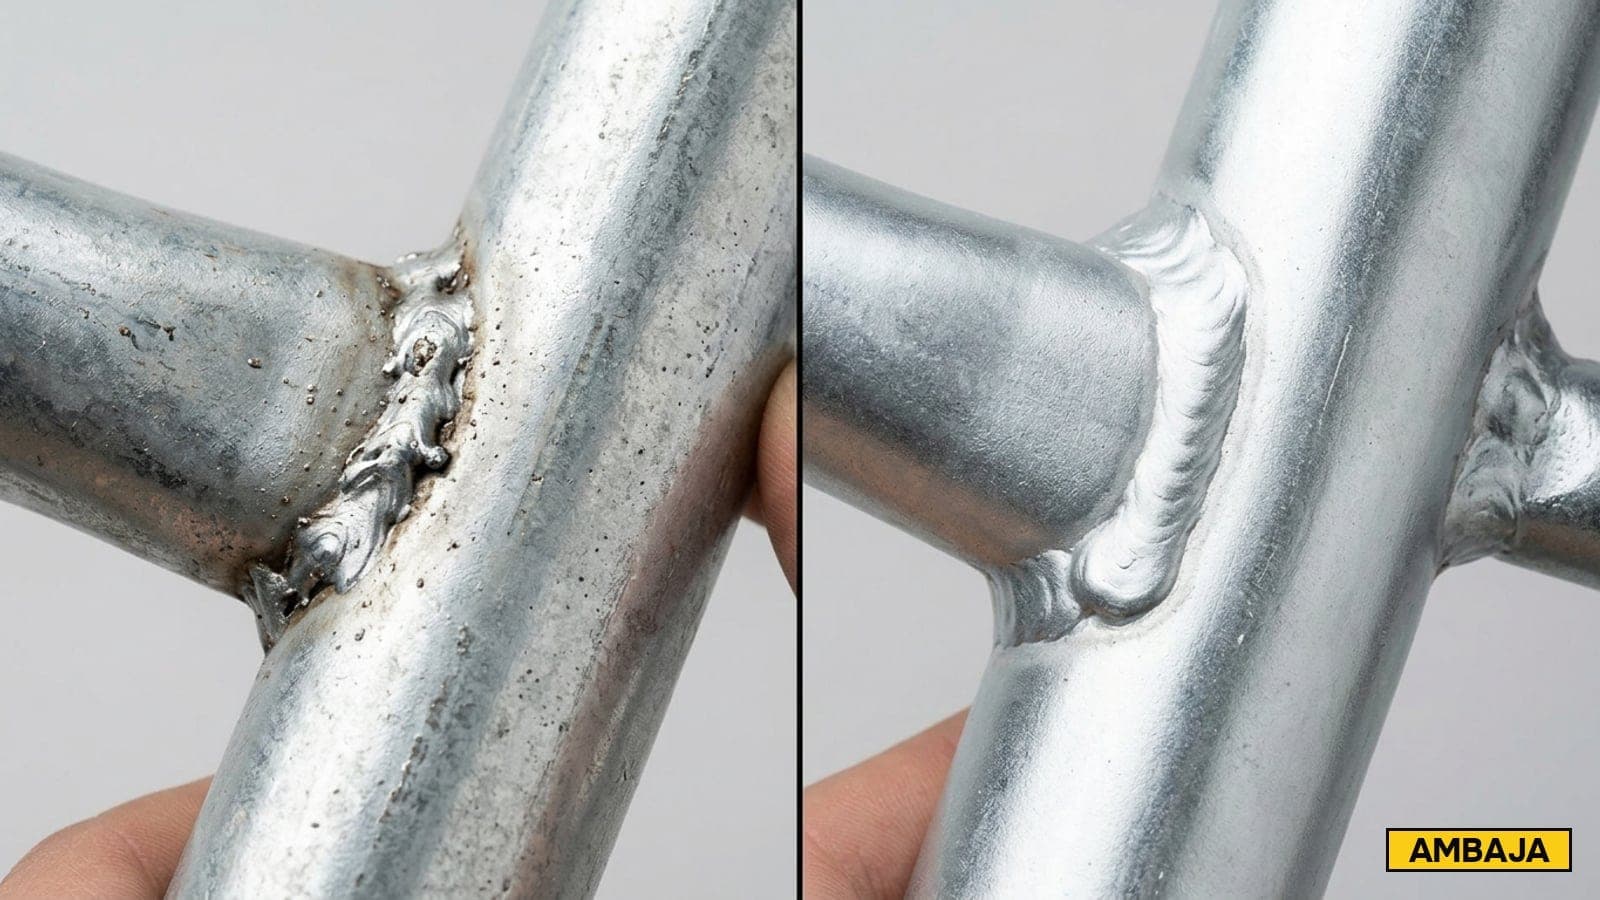
Pada frame, titik terlemah bukan pipanya, melainkan lasan sambungan antara pipa horizontal (ladder) dan pipa vertikal (standard), serta las rosette pada Ringlock. Beban siklik dari pekerja naik-turun terkonsentrasi di sini. Sebuah retak rambut sepanjang 5 mm bisa merambat menjadi patah getas. Karena itu inspeksi las dilakukan dengan senter terang, 360° keliling tiap sambungan.
Las sehat
- Melingkar penuh 360°, tidak putus-putus.
- Permukaan rigi seragam, tanpa lubang.
- Tidak ada takik di kaki las (undercut).
- Menyatu mulus dengan pipa, bukan cuma menempel.
Las cacat (tolak)
- Retak rambut (hairline crack), sekecil apapun.
- Porosity — permukaan berlubang seperti busa.
- Undercut / takik dalam di kaki las.
- Cold lap — las menempel tanpa fusi (bisa dicungkil).
Selain lasan, perhatikan komponen pengunci sesuai sistemnya: pin & locking ring pada cross brace, rosette 8-arah dan wedge pin pada Ringlock, atau claw/wedge pada Kwikstage. Pastikan pin tidak aus, ring tidak longgar, dan wedge masih bisa terkunci tegas. Sambungan yang secara pipa kuat tapi pengunci-nya aus sama bahayanya — beban getar bisa melepas sambungan yang kelihatannya sudah masuk. Pemahaman mendalam soal karakter tiap sistem sambungan ada di perbandingan Frame vs Ringlock.
6. Deformasi, Karat & Repair-an — Ambang Terima/Tolak
Terutama untuk material bekas pakai (sewa umumnya bekas rotasi proyek), tiga hal menentukan apakah unit masih layak: deformasi (bengkok, penyok, lonjong), karat (permukaan sampai berlubang), dan repair-an (las tambal, pipa yang diluruskan). Tabel keputusan berikut memakai ambang yang praktis dipakai di lapangan.
| Kondisi | Masih Boleh | Tolak Kalau |
|---|---|---|
| Bengkok pipa | Lurus / bengkok halus non-struktural | Bengkok kasat mata pada standard/ledger |
| Penyok / lonjong | Ovality ≤ ~1% diameter | Penyok dalam di area coupler / lonjong parah |
| Karat | Karat permukaan, cat/seng masih melindungi | Pitting dalam / berlubang (dinding tembus) |
| Repair las | Rung non-kritis oleh workshop kompeten | Repair di sambungan utama / rosette / ladder |
| Pipa diluruskan | Sekali, komponen ringan, tetap lurus | Bekas diluruskan berulang (baja lelah) |
Cara mendeteksi repair yang disembunyikan
- Cat tidak seragam. Area yang warnanya sedikit beda / lebih baru dari sekitarnya sering menutupi las tambal atau karat yang di-cat ulang.
- Grinding mark. Bekas gerinda yang meratakan las tambal meninggalkan pola goresan melingkar dan permukaan "terlalu mulus" dibanding aslinya.
- Tonjolan / gelombang halus. Pipa yang pernah bengkok lalu diluruskan sering menyisakan gelombang halus yang terasa saat tangan diusapkan di sepanjang badan pipa.
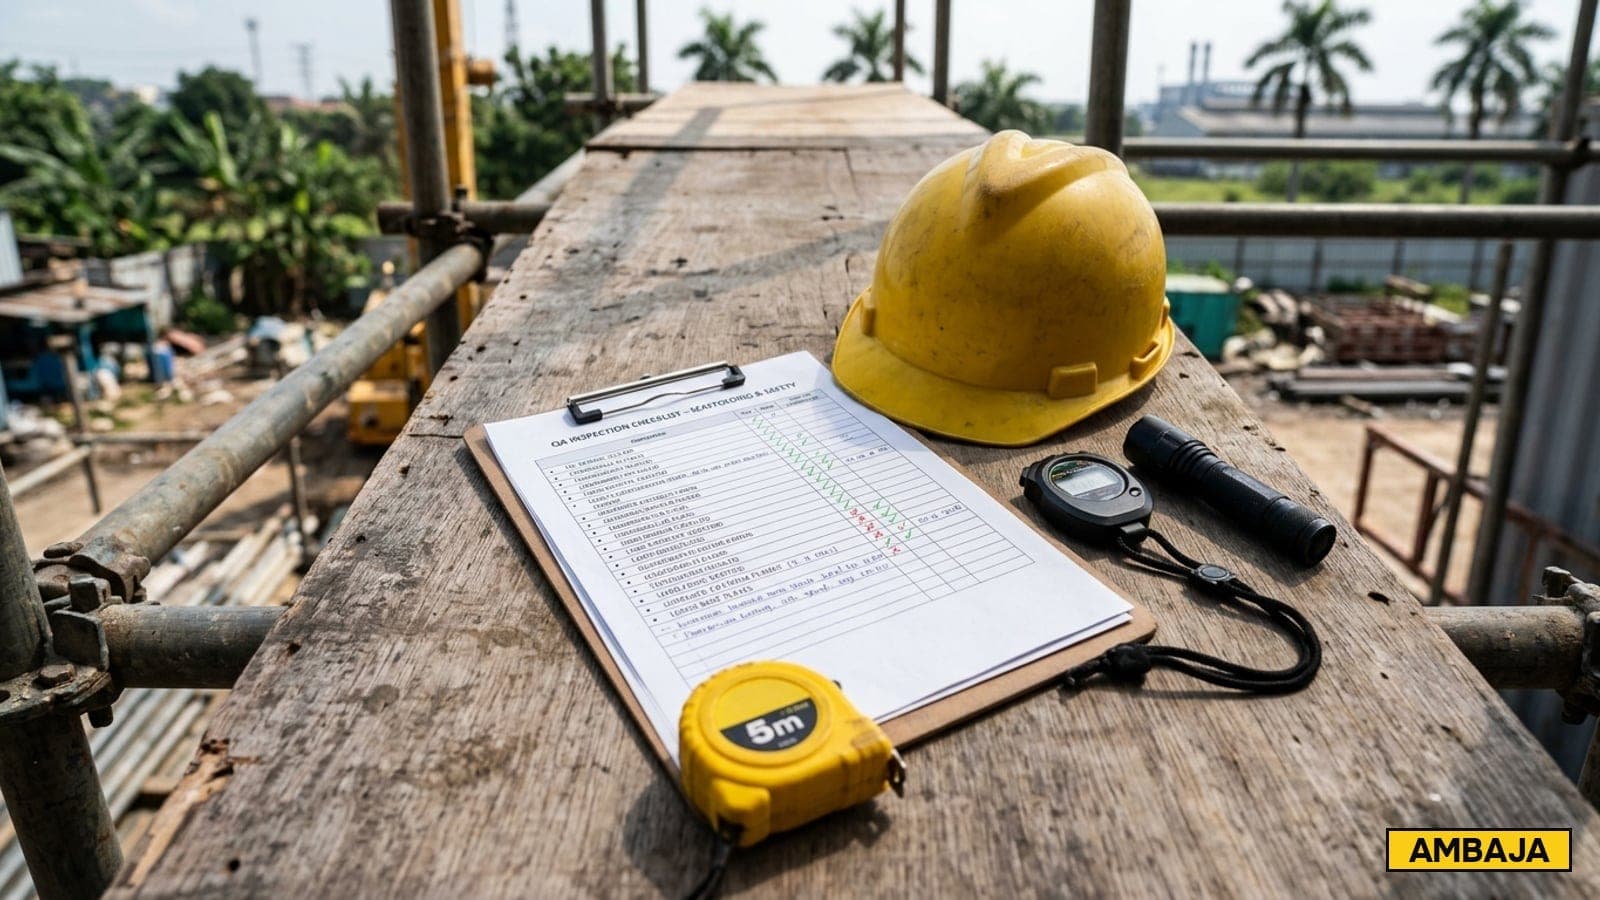
Setelah lolos dimensi, dokumen, galvanis, las, dan deformasi — material siap masuk ke tahap inspeksi berikutnya saat tiba di lokasi. Rangkaian pemeriksaan pra-pemasangan di site itu dibahas terpisah di checklist QA scaffolding sebelum pakai supaya rantai mutunya lengkap dari pilih vendor sampai tukang naik.
7. Red Flag Vendor — Sinyal Berhenti Sebelum Deal
Sebagian sinyal buruk tidak butuh caliper — cukup memperhatikan perilaku vendor. Kalau Anda menemukan beberapa dari daftar berikut sekaligus, itu bukan kebetulan; pertimbangkan cari vendor lain sebelum kontrak.
- Tidak boleh diukur / diinspeksi. Vendor sehat mempersilakan Anda membawa caliper dan mengecek sampel. Yang menghalangi biasanya menyembunyikan sesuatu.
- Tanpa marking & tanpa mill cert, plus enggan menjelaskan. Ketiadaan dokumen boleh jadi wajar untuk stok lama, tapi vendor kredibel akan jujur soal itu, bukan mengarang klaim.
- Semua material cuma dicat tapi dijual sebagai "SNI". Klaim yang tidak cocok dengan fisik adalah tanda paling terang.
- Harga jauh di bawah pasar tanpa alasan jelas. Diskon ekstrem biasanya dikompensasi dari tebal dinding kurang, galvanis dihilangkan, atau material reject/daur ulang.
- Batch campur & tidak ada BAST. Tebal dinding dan merek beda-beda dalam satu kiriman, tanpa berita acara serah-terima — menyulitkan klaim dan menandakan pengelolaan stok yang tidak disiplin.
Sebaliknya, sinyal vendor sehat
Mempersilakan Anda mengukur, menunjukkan mill certificate atau test report, transparan soal grade dan usia material, memberi BAST dua rangkap dengan foto kondisi, dan tidak keberatan Anda ambil sampling. Transparansi ini justru cara vendor melindungi diri dari klaim palsu — sama-sama untung.
8. Skenario Konkret — Sampling QC Sebelum Terima Kiriman
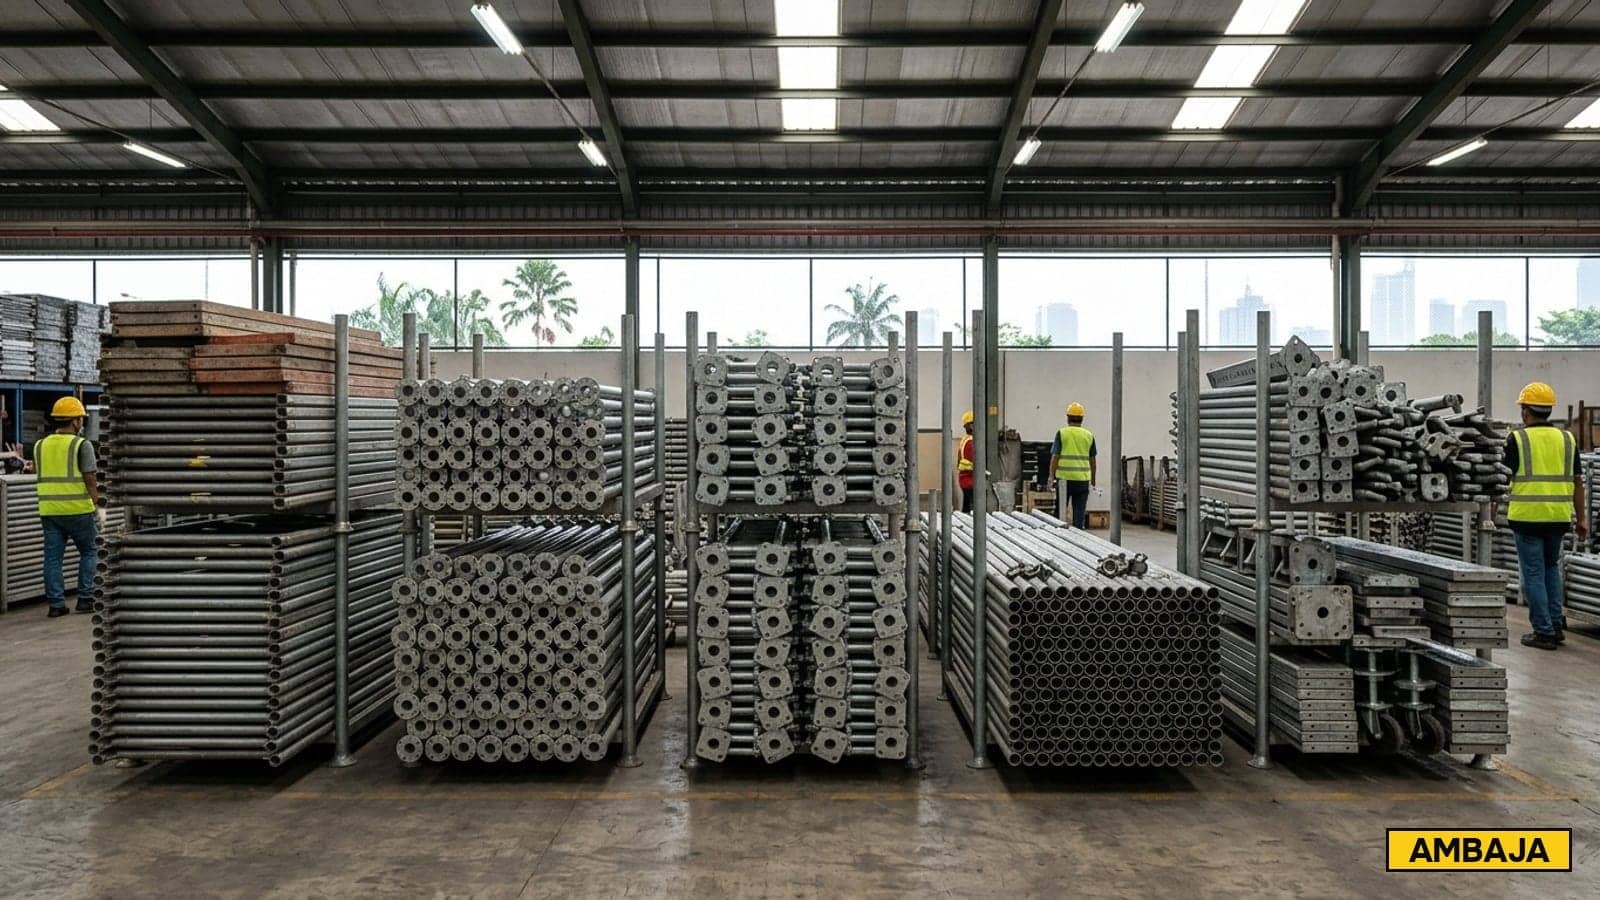
Anda tidak perlu mengukur seluruh 200 set satu per satu — itu tidak realistis. Prinsipnya sampling: periksa sekitar 10% acak dari tiap tipe, dan kalau tingkat cacat di sampel tinggi, tolak seluruh batch atau minta seleksi ulang. Mari pakai contoh riil dengan tarif publish Ambaja.
Kasus: renovasi fasad, 200 set Frame, 2 bulan
Sewa = 200 set × Rp 25.000/set/bulan × 2 bulan = Rp 10.000.000
Tarif Frame Rp 25.000/set/bulan (Frame 1,7 m), belum termasuk PPN 11%. Nilai kontrak yang cukup besar untuk dijaga mutunya dengan inspeksi 2 jam.
Langkah sampling (≈2 jam)
- Ambil 20 set acak (10%) dari tumpukan berbeda — jangan hanya dari atas tumpukan yang biasanya sengaja diletakkan yang bagus.
- Per set: ukur OD di 4 titik + tebal dinding di ujung terbuka, cek marking, tes gores galvanis, senter lasan sambungan, dan periksa deformasi/karat.
- Catat cacat. Kalau dari 20 set ada >2 unit gagal (tebal kurang, las retak, cuma cat), itu tingkat cacat >10% — sinyal batch bermasalah.
- Keputusan. Tingkat cacat rendah → terima dengan BAST + foto. Tinggi → minta seleksi ulang atau tolak dan pilih vendor lain.
Kalau sewa harian
Untuk kebutuhan pendek, tarif harian Ambaja mulai Rp 2.500/set/hari (belum termasuk PPN 11%) dengan minimum penagihan 7 hari. Karena rotasi cepat, justru makin penting menyaring material di depan: satu batch tipis yang lolos bisa memaksa penggantian di tengah proyek yang durasinya sudah mepet. Prinsip sampling yang sama berlaku — cek dulu, baru terima.
Perhitungan sederhananya: dua jam inspeksi menyaring risiko atas kontrak jutaan rupiah plus risiko keselamatan yang tak ternilai. Bandingkan dengan biaya bongkar material sub-spec yang sudah telanjur berdiri, mundurnya jadwal, dan reputasi di mata owner. Sampling QC di depan adalah asuransi termurah yang bisa Anda beli.
Rangkuman — Enam Ukuran, Satu Keputusan
Cek kualitas scaffolding sebelum sewa/beli bermuara pada satu disiplin: jangan percaya penampilan, percaya angka dan dokumen. Ukur tebal dinding dan diameter dengan caliper, cocokkan dengan mill certificate, verifikasi galvanis dengan tes gores, periksa lasan 360°, dan tolak deformasi atau repair di titik kritis. Kalau vendor menghalangi salah satu langkah itu, jawabannya sudah jelas.
Ambaja menerapkan grading ulang setiap unit yang kembali dari proyek dan hanya mengirim material lolos inspeksi ke lokasi baru — jadi Anda bisa datang ke gudang Kebon Jeruk (atur janji temu dulu via WA), membawa caliper, dan mengukur sendiri. Transparansi itu bagian dari cara kami bekerja. Kalau Anda mau kami bantu memverifikasi kebutuhan, spec, dan ketersediaan material untuk proyek spesifik, hubungi tim kami lewat tombol di bawah.
Pertanyaan yang sering masuk soal mutu material scaffolding
Cek Sendiri Mutu Material Sebelum Deal
Atur janji via WA lalu datang ke gudang Kebon Jeruk dengan caliper Anda, atau kirim kebutuhan proyek — tim Ambaja bantu cocokkan tipe, spec, dan ketersediaan material yang sudah lolos grading. Sales balas WA < 30 menit jam kerja.
Penulis
Rendra Aditya Wicaksana
Project engineer Ambaja yang menerjemahkan brief proyek jadi keputusan teknis — jenis scaffolding, jumlah set, sampai verifikasi mutu material. Artikel ini disusun dari praktik grading & inspeksi gudang Kebon Jeruk dengan mengacu SNI 8987:2021 (pipa perancah) dan standar dimensi tube umum (BS 1139 / EN 39); angka spesifikasi disajikan sebagai rentang referensi industri.
Artikel Terkait Blog Scaffolding
- Blog Scaffolding
Scaffolding Galvanis vs Cat: Ketahanan Karat & Umur Pakai
Finishing menentukan umur pakai pipa scaffolding jauh lebih dari yang disadari. Artikel ini membandingkan hot-dip galvanis, pre-galvanis, dan cat/powder coating dari sisi proses, ketebalan lapisan (micron), ketahanan korosi di iklim tropis lembap & area pesisir, umur pakai, hingga dampaknya ke harga sewa dan beli. Dilengkapi tabel korosivitas ISO 9223, tarif sewa publish Ambaja, ilustrasi biaya kepemilikan per set per tahun, dan cara membedakan galvanis vs cat langsung di lapangan lewat uji gores sederhana.
Baca artikel - Blog Scaffolding
Birdcage Scaffolding: Akses Plafon Tinggi Aula & Masjid
Birdcage scaffolding adalah konfigurasi full-deck — grid tiang rapat menutup seluruh denah, didek papan penuh jadi satu lantai kerja luas untuk pekerjaan plafon membentang: aula serbaguna, ruang sholat utama masjid, atrium hotel, hangar, dan gudang tinggi. Artikel ini membedah anatomi grid-platform-tangga internal, rumus estimasi set per luas denah & tinggi kerja, contoh hitung aula 20×30 m plafon 8 m memakai harga publish Ambaja, prinsip keselamatan full-deck vs jalur selektif, dan timing renovasi masjid pra-Ramadan.
Baca artikel - Blog Scaffolding
Standar Scaffolding: SNI vs BS 1139 vs EN 12811
SNI, BS 1139, dan EN 12811 bukan tiga versi dari hal yang sama — ketiganya mengatur material, komponen, dan performa perancah pada level yang berbeda. Peta lengkap: apa yang diatur tiap standar, mana yang benar-benar berlaku di proyek Indonesia, cara membaca klaim compliance vendor tanpa tertipu label, plus tabel padanan kelas beban EN 1-6 dan skenario biaya memakai harga publish Ambaja.
Baca artikel